Préparer les données et les règles de pilotage
La continuité d’approvisionnement dépend de la synchronisation entre les flux physiques, les décisions et le programme de production. Le stockage et le transport exécutent ce programme, mais ne définissent ni les priorités d’achat ni les arbitrages industriels.
190,7 milliards CHF d’importations suisses proviennent de l’UE, dont 63,7 milliards de l’Allemagne et 20,4 milliards de le France en 2025 témoignant de l’importance de coordonner plusieurs fournisseurs européens (source : OFDF).
Avant de construire le flux, rassemblez les prérequis suivants :
- nomenclatures, références et éventuelles substitutions autorisées ;
- fournisseurs et origines d’expédition ;
- sites de production, entrepôts et destinations internes ;
- prévisions, ordres de fabrication et commandes d’achat ;
- stocks disponibles, réservés, en contrôle et en transit ;
- délais fournisseurs et délais de transport ;
- contraintes de réception et créneaux disponibles ;
- Incoterms, statut douanier et données tarifaires, le cas échéant ;
- exigences de température, de sûreté et de manutention.
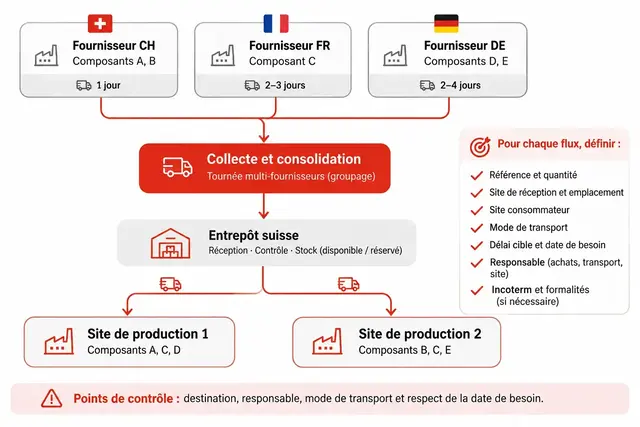
Le cas pratique est fictif. Un fabricant suisse exploite 2 sites de production et reçoit des composants de fournisseurs suisses, français et allemands.
▣
Composant
▤
Données clés
☑
Contrôle
◉
Responsable
⚑
Action corrective
▣
Critique
pour la ligne
▤
Consommation
prévue, stock disponible et réservé, date de besoin, substituts autorisés
☑
Contrôler
la couverture avant chaque affectation au programme
◉
Planification
de production
⚑
Réserver
le stock, vérifier l’autre site et saisir les achats
▣
À
délai long
▤
Délai
confirmé, commande ouverte, date d’expédition, stock en transit
☑
Comparer
régulièrement la date confirmée à la date de besoin
◉
Achats
⚑
Obtenir
une nouvelle confirmation et évaluer une solution de transport adaptée
▣
Standard
▤
Consommation,
stock disponible, point de commande, commandes ouvertes
☑
Déclencher
le réassort selon la règle interne validée
◉
Gestionnaire
de stock
⚑
Replanifier
la commande ou corriger l’écart de stock
Chaque étape doit rendre visibles les informations d’entrée, le responsable de décision, la règle appliquée, le déclencheur d’escalade et le résultat attendu. Ce cadre permet aussi de définir le rôle d’un partenaire logistique pour approvisionner des sites de production en Suisse sans lui transférer les décisions industrielles.
Mettre en place le flux d’approvisionnement en 10 étapes
Flux opérationnel : Prévision et programme de production → commande d’achat → confirmation fournisseur → avis d’expédition → enlèvement ou consolidation → formalités douanières si nécessaires → réception et contrôle → stock disponible ou stock réservé → livraison aux 2 sites de production.
Boucles d’alerte : tout écart de quantité, de date, de document ou de stock remonte aux achats et à la planification. Ces fonctions décident ensuite de l’escalade, de la réallocation ou de la modification du programme.
Étape 1 — Cartographier les fournisseurs, sites, stocks et destinations
- Créez une carte indiquant, pour chaque référence, l’origine du fournisseur, le site de réception et l’emplacement de stock.
- Ajoutez le site consommateur, le mode de livraison et chaque point de transfert.
- Identifiez les interfaces entre les achats, le fournisseur, le transporteur, l’entrepôt, la douane et la planification.
Les informations requises comprennent les adresses opérationnelles, les horaires, les contraintes d’accès, les responsabilités définies par l’Incoterm et les destinations internes. La carte doit suivre le composant jusqu’au point où la production peut effectivement l’utiliser.
Le responsable supply chain tient la cartographie. Les propriétaires locaux valident les données de leur site, tandis que les achats confirment les informations relatives aux fournisseurs.
La règle de contrôle consiste à rechercher les flux sans destination, sans responsable ou sans mode de transport défini. Un changement de fournisseur, d’adresse, de site consommateur ou de point de passage déclenche une mise à jour.
Escaladez lorsqu’un transfert reste sans propriétaire ou qu’un itinéraire ne respecte plus la date de besoin. Le résultat attendu est une vue partagée des mouvements et des responsabilités. Elle constitue aussi le point de départ d’une tournée de collecte planifiée entre plusieurs points de collecte compatibles.
Étape 2 — Classer les risques d’approvisionnement et les besoins de production
- Reliez chaque référence à sa consommation dans le programme de production.
- Évaluez son délai fournisseur, sa substituabilité et sa disponibilité sur les 2 sites.
- Ajoutez le risque de transport, notamment les passages de frontière, les transbordements et les contraintes particulières.
La planification définit l’effet industriel d’une indisponibilité. Les achats évaluent le risque fournisseur. La logistique examine le transport, le stockage et les possibilités de réallocation.
Séparez le risque de rupture du risque de surstock. Une pièce critique et difficilement substituable peut justifier une protection spécifique. Une référence peu consommée et facilement disponible demande une règle différente, même si son prix unitaire semble faible.
Contrôlez la classification après toute modification de nomenclature, de délai, de source ou de programme. Déclenchez une escalade lorsqu’une référence critique ne dispose plus d’une couverture cohérente avec la prochaine date de besoin, ou lorsque des commandes ouvertes dépassent les besoins prévisibles.
Le résultat attendu est une liste priorisée, exploitable par les achats, la planification et l’entrepôt. Pour l’entreposage de pièces de rechange industrielles en Suisse, cette classification doit aussi distinguer les pièces nécessaires à la production des pièces de maintenance, réparation et exploitation.
Étape 3 — Fixer la cadence de livraison, les délais et le réapprovisionnement
- Définissez, par référence, la fréquence de livraison et le délai complet de réapprovisionnement.
- Fixez la règle interne de stock de sécurité et le point de commande.
- Attribuez les créneaux de réception et documentez la condition de bascule vers une livraison urgente.
Le délai complet couvre la préparation fournisseur, l’enlèvement, le transport, les formalités éventuelles, la réception et la mise à disposition. Le responsable de planification valide le besoin. Les achats gèrent les conditions fournisseurs. La logistique confirme la faisabilité du transport et de la réception.
70% des transports effectués par les camions et véhicules de livraison utilisent les routes nationales en 2024 selon l’OFROU. Les délais de réapprovisionnement doivent intégrer le transport et les horaires de réception pour éviter les ruptures de stock. Il faut aussi tenir compte des heures de pointes entre 6h30 et 9h et 17h et 19h selon l’OFROU. Lire les autres conseils.
Distinguez 3 flux. Le réapprovisionnement planifié suit une cadence établie. La collecte consolidée regroupe plusieurs fournisseurs lorsque leurs dates et marchandises sont compatibles. La livraison urgente répond à une exception validée et ne doit pas devenir une méthode courante.
Comparez chaque commande ouverte à la date de besoin et au stock utilisable. Une consommation qui change, un délai non confirmé ou un créneau indisponible déclenche une revue.
Le résultat attendu est une règle de réapprovisionnement compréhensible pour chaque acteur. Les services de gestion des stocks et de distribution pour fabricants peuvent exécuter le stockage et la distribution, tandis que le fabricant reste propriétaire des paramètres qui découlent de son programme.
Étape 4 — Synchroniser commandes, confirmations fournisseurs et avis d’expédition
- Rapprochez la commande d’achat avec la confirmation du fournisseur.
- Vérifiez la quantité, la date promise et toute livraison partielle.
- Associez l’avis préalable d’expédition, la référence de lot si elle est requise, le créneau réservé et la réception attendue.
Les achats restent responsables de l’engagement fournisseur. Le prestataire logistique reçoit les instructions nécessaires à l’exécution, mais il ne planifie pas les achats et ne décide pas du programme de production.
Utilisez la commande confirmée comme référence pour préparer le transport. L’avis d’expédition doit identifier les marchandises, les quantités, la date de disponibilité, le lieu d’enlèvement et la destination. Toute divergence doit être résolue avant que le stock attendu soit utilisé dans une décision de production.
Le contrôle porte sur la concordance entre commande, confirmation et expédition annoncée. Escaladez une quantité non confirmée, une date incompatible avec le besoin ou un avis incomplet à l’approche de l’enlèvement.
Le résultat attendu est un dossier cohérent, partagé entre les achats, la planification, le transport et la réception. Il réduit les réservations de capacité fondées sur des informations devenues obsolètes.
Par exemple : 500 pièces commandées, 500 confirmées, mais seulement 350 annoncées dans l'avis d'expédition. Il manque 150 pièces à anticiper, avant même l'enlèvement.
Selon une étude suisse de 2026, seuls 24 % des répondants disposent d’une visibilité complète sur leurs fournisseurs directs. Vérifier les quantités et les dates annoncées permet de détecter les écarts avant l’expédition.
Étape 5 — Organiser les enlèvements, la consolidation et le transport entrant
- Choisissez entre livraison directe, collecte consolidée et passage par une plateforme.
- Vérifiez la date de disponibilité, la compatibilité des marchandises et le programme de production.
- Transmettez des instructions complètes au transporteur.
La livraison directe convient lorsqu’une expédition doit rejoindre rapidement un site précis. La consolidation peut regrouper plusieurs enlèvements si elle ne retarde aucun composant nécessaire. Une plateforme peut faciliter le tri, le cross-docking ou la réorientation vers les 2 sites.
En Suisse, les poids lourds ont parcouru 27 % de leurs kilomètres à vide en 2024, selon l’OFS. Regrouper les enlèvements peut limiter ces trajets, à condition de respecter les délais de production.
Les instructions doivent préciser les références, quantités, horaires, contraintes de manutention, destination et interlocuteurs. Ajoutez les exigences de température ou de sûreté applicables au produit.
Le responsable logistique choisit le schéma de transport dans le cadre des priorités validées par la planification. Escaladez une marchandise indisponible, une incompatibilité de chargement, une capacité manquante ou une consolidation qui dépasse la date de besoin.
STAR Logistique peut intervenir pour les collectes, le transport national, l’entreposage, le cross-docking et les livraisons industrielles. Ses services de cross-docking visent à fluidifier les flux et à réduire les manipulations. Le résultat attendu reste une arrivée compatible avec la production, sans transfert des décisions d’achat au transporteur.
Étape 6 — Préparer les flux transfrontaliers et le dédouanement
- Identifiez le régime douanier et l’Incoterm applicable.
- Préparez les déclarations, documents de transport, factures commerciales et données tarifaires.
- Coordonnez les opérations d’exportation, de transit et d’importation avec les parties désignées.
Tout envoi entre la France ou l’Allemagne et la Suisse exige une préparation adaptée au produit, au régime et à l’Incoterm. Le déclarant et l’importateur doivent être clairement identifiés avant le départ. Les services de courtage douanier suisse peuvent prendre en charge la préparation et la soumission des données requises selon le mandat confié.
Depuis le 1er janvier 2024, les droits de douane suisses sur les produits industriels des chapitres 25 à 97 du Système harmonisé sont nuls. Les procédures de dédouanement et l’obligation de déclaration restent toutefois applicables [1].
Cette mesure ne doit pas être généralisée aux produits agricoles, aux importations temporaires, aux marchandises réglementées ou aux régimes particuliers. Le responsable douane contrôle la complétude documentaire. Une donnée tarifaire absente, un Incoterm ambigu ou une restriction non résolue déclenche l’escalade avant l’enlèvement.
Le résultat attendu est un dossier exploitable au passage de frontière, cohérent avec le flux physique et la date de réception.
Étape 7 — Contrôler la réception, l’inspection et le rapprochement de stock
- Comparez les documents reçus à la commande et à l’avis d’expédition.
- Effectuez le contrôle quantitatif et l’inspection visuelle.
- Placez les écarts en quarantaine et interdisez leur utilisation jusqu’à décision.
- Enregistrez la réception dans le système de gestion d’entrepôt (WMS) ou l’ERP.
L’équipe de réception vérifie les références, quantités, lots requis, emballages et dommages apparents. Elle attribue ensuite un emplacement ou transmet directement la marchandise selon le schéma prévu.
Le rapprochement doit relier la quantité physique, l’avis d’expédition et le stock système. Un écart ouvert conserve un statut distinct. Il ne doit pas augmenter artificiellement le stock disponible.
Le responsable d’entrepôt pilote le contrôle. Les achats traitent les écarts fournisseur, tandis que la qualité décide du sort des marchandises soumises à inspection. Escaladez toute référence erronée, quantité manquante, avarie ou donnée de lot incohérente.
Le WMS utilisé par STAR Logistique assure la traçabilité des mouvements de stock. Pour l’entreposage de pièces de rechange industrielles en Suisse, cette traçabilité aide à localiser une pièce et à distinguer son statut opérationnel. Le résultat attendu est un stock physiquement présent, correctement enregistré et utilisable selon les règles applicables.
Étape 8 — Allouer les stocks disponibles au programme de production
- Calculez le stock réellement disponible après les réservations, contrôles et écarts.
- Classez les besoins selon le programme et la date d’utilisation.
- Affectez les composants aux 2 sites selon les priorités validées.
- Documentez tout transfert entre sites.
La planification décide de l’allocation. L’entrepôt confirme la disponibilité physique et prépare l’exécution. Les responsables de site signalent les changements de consommation ou de séquence de production.
N’allouez jamais une référence sur la seule base d’un solde système lorsqu’un écart de réception ou d’inventaire reste ouvert. Une quantité en quarantaine, réservée ou encore en transit n’est pas disponible pour une nouvelle affectation.
Selon une étude relayée par la Confédération en 2026, seuls 29 % des industriels interrogés disposent de données directement exploitables pour leurs décisions. Avant de répartir les composants entre 2 usines, vérifiez les stocks disponibles et les quantités déjà réservées.
Le contrôle compare les réservations au programme actif et aux dates de besoin. Escaladez lorsque 2 sites réclament le même stock critique, lorsqu’un transfert interne menace une autre production ou lorsque la quantité vérifiée ne couvre plus les besoins validés.
Le résultat attendu est une décision explicite sur la destination de chaque composant critique. L’allocation reste révisable si le programme change, mais chaque modification doit laisser une trace et informer les équipes qui préparent la livraison interne.
Étape 9 — Gérer les retards, pénuries et écarts de livraison
- Qualifiez l’écart dès son apparition : date, quantité, qualité, document, transport ou stock.
- Mesurez son effet sur le prochain besoin de production.
- Attribuez une première action et une échéance de décision.
- Comparez les réponses possibles avant d’engager un transport urgent.
Le propriétaire dépend de l’origine de l’écart. Les achats traitent la confirmation et la performance fournisseur. La logistique suit l’enlèvement et le transport. L’entrepôt corrige les écarts de réception. La planification arbitre l’effet sur la production.
La règle consiste à escalader avant la date de besoin, dès qu’aucune solution validée ne protège le programme. Les options peuvent inclure une livraison partielle, une réallocation entre sites, un substitut approuvé, une modification de séquence ou une expédition urgente.
En 2026, le KOF constate une légère hausse des pénuries de matériaux dans l’industrie suisse. Identifier les retards tôt permet d’adapter les livraisons avant qu’ils ne bloquent la production.
Ne confondez pas une collecte consolidée avec une solution d’urgence. La consolidation recherche une exécution coordonnée. L’urgence répond à un risque immédiat et demande une validation de coût, de faisabilité et de résultat attendu.
Consignez la cause, la décision, le responsable et le nouveau jalon. Le résultat attendu est une exception pilotée avec des informations communes, plutôt qu’une succession d’actions indépendantes.
Étape 10 — Mesurer la continuité et améliorer la fiabilité
- Construisez un tableau de bord limité aux décisions opérationnelles.
- Examinez les écarts par fournisseur, référence, origine et site.
- Affectez chaque action corrective à un responsable.
- Vérifiez son effet lors de la revue suivante.
Le responsable supply chain anime la revue. Les achats, la planification, l’entrepôt, le transport et la qualité expliquent les écarts relevant de leur périmètre. Les indicateurs doivent utiliser des définitions stables et une source de données identifiée.
Selon une étude relayée par la Confédération en 2026, 85 à 90 % des entreprises industrielles étudiées utilisent encore des processus manuels pour certaines tâches. Un tableau de bord commun facilite le suivi des retards, des écarts et des actions correctives.
Une dégradation répétée, une même cause d’écart ou une action en retard déclenche une analyse. La décision peut modifier une règle de stock, une cadence, une instruction fournisseur, un schéma de transport ou un contrôle de réception.
◉
Indicateur
▤
Calcul
◷
Fréquence
◎
Responsable
⚑
Action
◉
Commandes
confirmées
▤
Commandes
ouvertes avec quantité et date fournisseur validées
◷
À
chaque cycle de planification
◎
Achats
⚑
Relancer
ou escalader les commandes non confirmées
◉
Expéditions
annoncées
▤
Envois
disposant d’un avis complet avant enlèvement
◷
Revue
opérationnelle
◎
Logistique
entrante
⚑
Bloquer
la planification du transport ou compléter les données
◉
Disponibilité
des composants critiques
▤
Stock
vérifié et utilisable face aux besoins validés
◷
Revue
de production
◎
Planification
⚑
Réserver,
réallouer ou modifier la séquence
◉
Exactitude
du stock
▤
Concordance
entre stock physique et stock système
◷
Selon
le cycle d’inventaire
◎
Entrepôt
⚑
Lancer
un comptage et suspendre l’allocation concernée
◉
Respect
de la date de réception
▤
Réceptions
réalisées par rapport à la date confirmée
◷
Revue
périodique
◎
Logistique
et achats
⚑
Corriger
le schéma de transport ou traiter la cause fournisseur
◉
Écarts
ouverts
▤
Anomalies
sans décision finale sur quantité, qualité ou statut
◷
Revue
opérationnelle
◎
Propriétaire
de l’écart
⚑
Affecter
une action et une échéance
Le résultat attendu est une amélioration fondée sur les causes observées et la qualité des décisions, sans promettre l’absence totale de rupture.
Bonnes pratiques pour maintenir la continuité d’approvisionnement
Définissez une source de vérité pour chaque donnée critique entre l’ERP, le WMS et le suivi du transport. Des informations contradictoires peuvent conduire la planification à réserver un stock indisponible ou à déclencher une expédition inutile.
☐
Contrôle
?
À vérifier
◎
Responsable
◷
Quand
⚑
Action corrective
☐
Besoins
?
Les
besoins correspondent-ils au programme validé ?
◎
Planification
◷
Avant
chaque cycle
⚑
Corriger
les quantités et dates
☐
Confirmation
fournisseur
?
Quantité
et date sont-elles confirmées ?
◎
Achats
◷
Avant
organisation du transport
⚑
Relancer
ou escalader
☐
Avis
d’expédition
?
L’avis
contient-il les données requises ?
◎
Fournisseur
et logistique
◷
Avant
enlèvement
⚑
Compléter
ou suspendre l’enlèvement
☐
Capacité
de transport
?
Le
véhicule et le créneau sont-ils confirmés ?
◎
Logistique
◷
Avant
expédition
⚑
Réserver
une autre capacité
☐
Douane
?
Les
documents requis sont-ils prêts ?
◎
Responsable
douane
◷
Avant
départ transfrontalier
⚑
Corriger
le dossier
☐
Réception
?
Le
site peut-il recevoir et contrôler l’envoi ?
◎
Entrepôt
◷
Avant
arrivée
⚑
Replanifier
le créneau
☐
Exactitude
du stock
?
Le
solde système est-il vérifié ?
◎
Entrepôt
◷
Avant
allocation
⚑
Compter
et bloquer le solde contesté
☐
Allocation
?
Chaque
quantité a-t-elle une destination validée ?
◎
Planification
◷
Avant
préparation
⚑
Réarbitrer
entre les sites
☐
Escalade
?
Les
contacts et suppléants sont-ils disponibles ?
◎
Supply
chain
◷
À
chaque cycle
⚑
Mettre
à jour la liste
Un prestataire peut exécuter la réception, le stockage, la collecte, le dédouanement et le transport. Dans un modèle d’entreposage externalisé pour fabricants, le fabricant conserve les priorités d’achat, les règles de stock et l’arbitrage du programme.
Le cross-docking convient à certains flux prévisibles et synchronisés. Il ne remplace pas systématiquement un stock tampon pour les composants critiques. STAR Logistique indique que ses opérations de cross-docking peuvent générer jusqu’à 20 % d’économies sur les coûts d’entreposage, sans que ce résultat puisse être appliqué au cas fictif.
Éviter les erreurs qui transforment une alerte en rupture
Traitez chaque anomalie par son signal précoce, son premier responsable et une mesure corrective précise.
- Commande non confirmée : l’absence de quantité ou de date validée constitue le signal. Les achats relancent le fournisseur et informent la planification.
- Avis d’expédition absent ou incomplet : le transport ne dispose pas des références ou quantités attendues. La logistique demande le complément avant l’enlèvement.
- Documents douaniers tardifs : les données tarifaires, factures ou rôles douaniers restent incomplets avant le départ. Le responsable douane suspend le flux et corrige le dossier.
- Créneau non réservé : le site ne peut pas confirmer la réception. La logistique obtient un nouveau créneau avant l’expédition.
- Stock système non rapproché : un écart apparaît entre le WMS ou l’ERP et le comptage. L’entrepôt bloque l’allocation et lance une vérification.
- Composants critiques non réservés : plusieurs besoins utilisent le même solde. La planification affecte explicitement les quantités.
- Escalade tardive : aucune décision n’est prise avant la date de besoin. Le propriétaire de l’écart déclenche immédiatement la revue interfonctionnelle.
- Consolidation traitée comme une urgence : le regroupement retarde un besoin prioritaire. La logistique sépare l’expédition après validation.
Toute marchandise importée en Suisse doit faire l’objet d’une déclaration écrite ou électronique. Les exigences varient selon la nature du produit, comme le précise la liste de contrôle d’importation de l’Office fédéral de la douane et de la sécurité des frontières [2].
Un stock élevé ne constitue pas une réponse automatique. Basez la décision sur la criticité, le délai, la variabilité de consommation et la capacité de réaction documentée.
Résultats attendus et prochaine revue opérationnelle
Ce dispositif doit produire une visibilité partagée sur les composants critiques, des décisions plus précoces en cas d’écart et un rapprochement plus fiable entre réception et stock. Il prépare aussi les flux transfrontaliers avant le départ et documente les arbitrages entre les 2 sites de production.
La réussite se vérifie dans le tableau de bord, la cohérence des données et la qualité des décisions d’exception. Elle ne repose pas sur une promesse d’absence totale de rupture.
Organisez maintenant une revue conjointe entre les achats, la planification, l’entrepôt et le transport. Validez pendant cette séance la cartographie des flux, les catégories de criticité, les règles de réapprovisionnement, les contacts d’escalade et les définitions des indicateurs. Attribuez ensuite chaque correction à un responsable et fixez sa prochaine date de contrôle.