Prepara los datos y las reglas de control
La continuidad del suministro depende de la sincronización entre los flujos físicos, las decisiones y el programa de producción. El almacenamiento y el transporte ejecutan este programa, pero no definen ni las prioridades de compra ni los arbitrajes industriales.
190,7 mil millones CHF de importaciones suizas provienen de la UE, donde 63,7 mil millones son de Alemania y 20,4 mil millones de Francia en 2025, testificando la importancia de coordinar varios proveedores europeos (fuente: OFDF).
Antes de construir el flujo, reúna los requisitos siguientes :
- nomenclaturas, referencias y posibles sustituciones autorizadas ;
- proveedores y orígenes de envío ;
- sitios de producción, almacenes y destinos internos ;
- pronósticos, órdenes de fabricación y pedidos de compra ;
- stocks disponibles, reservados, en control y en tránsito ;
- plazos de proveedores y plazos de transporte ;
- restricciones de recepción y franjas disponibles ;
- Incoterms, estado aduanero y datos tarifarios, si es necesario ;
- requisitos de temperatura, seguridad y manipulación.
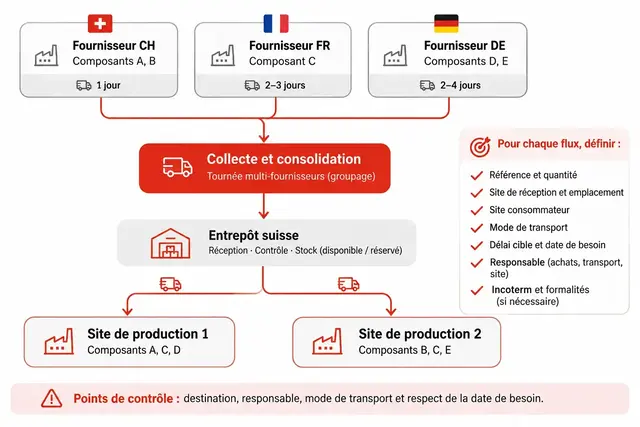
El caso práctico es ficticio. Un fabricante suizo opera 2 sitios de producción y recibe componentes de proveedores suizos, franceses y alemanes.
▣
Componente
▤
Datos clave
☑
Control
◉
Responsable
⚑
Acción correctiva
▣
Crítico
para la línea
▤
Consumo
previsto, stock disponible y reservado, fecha de necesidad, sustitutos autorizados
☑
Controlar
la cobertura antes de cada asignación al programa
◉
Planificación
de producción
⚑
Reservar
el stock, verificar el otro sitio y registrar las compras
▣
A
largo plazo
▤
Plazo
confirmado, pedido abierto, fecha de envío, stock en tránsito
☑
Comparar
regularmente la fecha confirmada con la fecha de necesidad
◉
Compras
⚑
Obtener
una nueva confirmación y evaluar una solución de transporte adecuada
▣
Estándar
▤
Consumo,
stock disponible, punto de pedido, pedidos abiertos
☑
Desencadenar
el reabastecimiento según la regla interna validada
◉
Gestor
de stock
⚑
Reprogramar
el pedido o corregir la discrepancia de stock
Cada paso debe hacer visibles las informaciones de entrada, el responsable de decisión, la regla aplicada, el desencadenante de escalada y el resultado esperado. Este marco también permite definir el rol de un socio logístico para abastecer sitios de producción en Suiza sin transferirle las decisiones industriales.
Establecer el flujo de abastecimiento en 10 pasos
Flujo operativo : Pronóstico y programa de producción → pedido de compra → confirmación del proveedor → aviso de envío → recogida o consolidación → trámites aduaneros si es necesario → recepción y control → stock disponible o stock reservado → entrega a los 2 sitios de producción.
Bucles de alerta : cualquier desviación de cantidad, de fecha, de documento o de stock se remonta a las compras y a la planificación. Estas funciones deciden luego sobre la escalada, la reubicación o la modificación del programa.
Paso 1 — Cartografiar los proveedores, sitios, stocks y destinos
- Cree un mapa que indique, para cada referencia, el origen del proveedor, el sitio de recepción y la ubicación de stock.
- Agregue el sitio consumidor, el modo de entrega y cada punto de transferencia.
- Identifique las interfaces entre las compras, el proveedor, el transportista, el almacén, la aduana y la planificación.
La información requerida incluye las direcciones operativas, los horarios, las restricciones de acceso, las responsabilidades definidas por el Incoterm y los destinos internos. El mapa debe seguir el componente hasta el punto donde la producción pueda utilizarlo efectivamente.
El responsable de la cadena de suministro mantiene la cartografía. Los propietarios locales validan los datos de su sitio, mientras que las compras confirman la información relacionada con los proveedores.
La regla de control consiste en buscar flujos sin destino, sin responsable o sin modo de transporte definido. Un cambio de proveedor, de dirección, de sitio consumidor o de punto de paso desencadena una actualización.
Escalate cuando una transferencia quede sin propietario o cuando una ruta ya no cumpla con la fecha de necesidad. El resultado esperado es una vista compartida de los movimientos y las responsabilidades. También constituye el punto de partida de una ruta de recolección planificada entre varios puntos de recolección compatibles.
Paso 2 — Clasificar los riesgos de suministro y las necesidades de producción
- Conecte cada referencia a su consumo en el programa de producción.
- Evalúe su plazo de proveedor, su sustituibilidad y su disponibilidad en los 2 sitios.
- Agregue el riesgo de transporte, incluidos los pasos fronterizos, los transbordos y las restricciones particulares.
La planificación define el efecto industrial de una indisponibilidad. Las compras evalúan el riesgo del proveedor. La logística examina el transporte, el almacenamiento y las posibilidades de reubicación.
Separe el riesgo de ruptura del riesgo de sobrestock. Una pieza crítica y difícilmente sustituible puede justificar una protección específica. Una referencia poco consumida y fácilmente disponible requiere una regla diferente, incluso si su precio unitario parece bajo.
Controle la clasificación después de cualquier modificación de nomenclatura, de plazo, de fuente o de programa. Inicie una escalada cuando una referencia crítica ya no tenga una cobertura coherente con la próxima fecha de necesidad, o cuando los pedidos abiertos superen los necesidades previsibles.
El resultado esperado es una lista priorizada, utilizable por las compras, la planificación y el almacén. Para el almacenamiento de piezas de repuesto industriales en Suiza, esta clasificación también debe distinguir las piezas necesarias para la producción de las piezas de mantenimiento, reparación y explotación.
Paso 3 — Establecer la frecuencia de entrega, los plazos y el reabastecimiento
- Defina, por referencia, la frecuencia de entrega y el plazo completo de reabastecimiento.
- Establezca la regla interna de stock de seguridad y el punto de pedido.
- Asigne los horarios de recepción y documenta la condición de cambio hacia una entrega urgente.
El plazo completo cubre la preparación del proveedor, el levantamiento, el transporte, las formalidades eventuales, la recepción y la disponibilidad. El responsable de planificación valida la necesidad. Las compras manejan las condiciones de los proveedores. La logística confirma la viabilidad del transporte y de la recepción.
El 70% de los transportes realizados por camiones y vehículos de entrega utilizan las carreteras nacionales en 2024 según la OFROU. Los plazos de reabastecimiento deben integrar el transporte y los horarios de recepción para evitar rupturas de stock. También se deben tener en cuenta las horas pico entre las 6:30 y las 9:00 y las 17:00 y las 19:00 según la OFROU. Leer los otros consejos.
Distingue 3 flujos. El reabastecimiento planificado sigue una cadencia establecida. La recolección consolidada agrupa varios proveedores cuando sus fechas y mercancías son compatibles. La entrega urgente responde a una excepción validada y no debe convertirse en un método habitual.
Compara cada pedido abierto con la fecha de necesidad y el stock utilizable. Un consumo que cambia, un plazo no confirmado o un horario no disponible desencadena una revisión.
El resultado esperado es una regla de reabastecimiento comprensible para cada actor. Los servicios de gestión de inventarios y de distribución para fabricantes pueden ejecutar el almacenamiento y la distribución, mientras que el fabricante sigue siendo propietario de los parámetros que derivan de su programa.
Paso 4 — Sincronizar pedidos, confirmaciones de proveedores y avisos de envío
- Acerca el pedido de compra con la confirmación del proveedor.
- Verifique la cantidad, la fecha prometida y cualquier entrega parcial.
- Asocie el aviso previo de envío, la referencia de lote si es requerida, el horario reservado y la recepción esperada.
Las compras siguen siendo responsables del compromiso del proveedor. El proveedor logístico recibe las instrucciones necesarias para la ejecución, pero no planifica las compras ni decide el programa de producción.
Utilice el pedido confirmado como referencia para preparar el transporte. El aviso de envío debe identificar las mercancías, las cantidades, la fecha de disponibilidad, el lugar de recogida y el destino. Cualquier divergencia debe resolverse antes de que el stock esperado sea utilizado en una decisión de producción.
El control se centra en la concordancia entre pedido, confirmación y envío anunciado. Escale una cantidad no confirmada, una date incompatible con la necesidad o un aviso incompleto a medida que se acerque la recogida.
El resultado esperado es un expediente coherente, compartido entre las compras, la planificación, el transporte y la recepción. Reduce las reservas de capacidad basadas en información que se ha vuelto obsoleta.
Por ejemplo: 500 piezas pedidas, 500 confirmadas, pero solo 350 anunciadas en el aviso de envío. Faltan 150 piezas por anticipar, incluso antes de la recogida.
Según un estudio suizo de 2026, solo 24 % de los encuestados tienen visibilidad completa sobre sus proveedores directos. Verificar las cantidades y las fechas anunciadas permite detectar las discrepancias antes del envío.
Paso 5 — Organizar las recogidas, la consolidación y el transporte entrante
- Elija entre entrega directa, recogida consolidada y paso por una plataforma.
- Verifique la fecha de disponibilidad, la compatibilidad de las mercancías y el programa de producción.
- Transmita instrucciones completas al transportista.
La entrega directa es adecuada cuando un envío debe llegar rápidamente a un sitio específico. La consolidación puede agrupar varias recogidas si no retrasa ningún componente necesario. Una plataforma puede facilitar la clasificación, el cross-docking o la reorientación hacia los 2 sitios.
En Suiza, los camiones pesados han recorrido el 27 % de sus kilómetros vacíos en 2024, según la OFS. Agrupar las recogidas puede limitar estos trayectos, siempre que se respeten los plazos de producción.
Las instrucciones deben especificar las referencias, cantidades, horarios, restricciones de manipulación, destino y contactos. Agregue los requisitos de temperatura o seguridad aplicables al producto.
El responsable logístico elige el esquema de transporte dentro del marco de las prioridades validadas por la planificación. Escale una mercancía no disponible, una incompatibilidad de carga, una capacidad faltante o una consolidación que supere la fecha de necesidad.
STAR Logistique puede intervenir para las recogidas, el transporte nacional, el almacenamiento, el cross-docking y las entregas industriales. Sus servicios de cross-docking tienen como objetivo agilizar los flujos y reducir las manipulaciones. El resultado esperado sigue siendo una llegada compatible con la producción, sin transferir las decisiones de compra al transportista.
Paso 6 — Preparar los flujos transfronterizos y el despacho de aduanas
- Identifique el régimen aduanero y el Incoterm aplicable.
- Prepare las declaraciones, documentos de transporte, facturas comerciales y datos tarifarios.
- Coordine las operaciones de exportación, tránsito e importación con las partes designadas.
Cualquier envío entre Francia o Alemania y Suiza requiere una preparación adecuada al producto, al régimen y al Incoterm. El declarante y el importador deben estar claramente identificados antes de la salida. Los servicios de corretaje aduanero suizo pueden hacerse cargo de la preparación y la presentación de los datos requeridos según el mandato confiado.
Desde el 1 de enero de 2024, los derechos de aduana suizos sobre los productos industriales de los capítulos 25 a 97 del Sistema armonizado son nulos. Los procedimientos de despacho aduanero y la obligación de declaración siguen siendo aplicables [1].
Esta medida no debe generalizarse a los productos agrícolas, a las importaciones temporales, a las mercancías reguladas o a los regímenes particulares. El responsable de aduanas controla la completitud documental. Un dato tarifario ausente, un Incoterm ambiguo o una restricción no resuelta desencadena la escalada antes de la recogida.
El resultado esperado es un expediente utilizable en el paso de frontera, coherente con el flujo físico y la fecha de recepción.
Paso 7 — Controlar la recepción, la inspección y la conciliación de stock
- Compare los documentos recibidos con el pedido y el aviso de envío.
- Realice el control cuantitativo y la inspección visual.
- Coloque las discrepancias en cuarentena y prohíba su uso hasta la decisión.
- Registre la recepción en el sistema de gestión de almacenes (WMS) o el ERP.
El equipo de recepción verifica las referencias, cantidades, lotes requeridos, embalajes y daños aparentes. Luego asigna un lugar o transmite directamente la mercancía según el esquema previsto.
La conciliación debe vincular la cantidad física, el aviso de envío y el stock del sistema. Una discrepancia abierta mantiene un estado distinto. No debe aumentar artificialmente el stock disponible.
El responsable de almacén dirige el control. Las compras manejan las discrepancias del proveedor, mientras que la calidad decide el destino de las mercancías sometidas a inspección. Escale cualquier referencia errónea, cantidad faltante, daño o dato de lote incoherente.
El WMS utilizado por STAR Logistique asegura la trazabilidad de los movimientos de stock. Para el almacenamiento de piezas de repuesto industriales en Suiza, esta trazabilidad ayuda a localizar una pieza y a distinguir su estado operativo. El resultado esperado es un stock físicamente presente, correctamente registrado y utilizable según las reglas aplicables.
Paso 8 — Asignar los stocks disponibles al programa de producción
- Calcule el stock realmente disponible después de las reservas, controles y discrepancias.
- Clasifique las necesidades según el programa y la fecha de uso.
- Asigne los componentes a los 2 sitios según las prioridades validadas.
- Documente toda transferencia entre sitios.
La planificación decide la asignación. El almacén confirma la disponibilidad física y prepara la ejecución. Los responsables de sitio informan los cambios en el consumo o en la secuencia de producción.
Nunca asigne una referencia solo en base a un saldo sistema cuando una discrepancia de recepción o de inventario esté abierta. Una cantidad en cuarentena, reservada o aún en tránsito no está disponible para una nueva asignación.
Según un estudio difundido por la Confederación en 2026, solo 29 % de los industriales encuestados disponen de datos directamente utilizables para sus decisiones. Antes de repartir los componentes entre dos fábricas, verifique los stocks disponibles y las cantidades ya reservadas.
El control compara las reservas con el programa activo y las fechas de necesidad. Escale cuando 2 sitios reclamen el mismo stock crítico, cuando una transferencia interna amenace otra producción o cuando la cantidad verificada ya no cubra las necesidades validadas.
El resultado esperado es una decisión explícita sobre la destinación de cada componente crítico. La asignación sigue siendo revisable si el programa cambia, pero cada modificación debe dejar un rastro e informar los equipos que preparan la entrega interna.
Paso 9 — Gestionar los retrasos, escasez y discrepancias de entrega
- Califique la discrepancia tan pronto como aparezca: fecha, cantidad, calidad, documento, transporte o stock.
- Mida su efecto en la próxima necesidad de producción.
- Asigne una primera acción y un plazo de decisión.
- Compare las respuestas posibles antes de comprometer un transporte urgente.
El propietario depende del origen de la discrepancia. Las compras manejan la confirmación y el rendimiento del proveedor. La logística sigue la recogida y el transporte. El almacén corrige las discrepancias de recepción. La planificación arbitra el efecto en la producción.
La regla consiste en escalar antes de la fecha de necesidad, tan pronto como ninguna solución validada proteja el programa. Las opciones pueden incluir una entrega parcial, una reubicación entre sitios, un sustituto aprobado, una modificación de secuencia o un envío urgente.
En 2026, el KOF observa un ligero aumento en las escaseces de materiales en la industria suiza. Identificar los retrasos temprano permite adaptar las entregas antes de que bloqueen la producción.
No confunda una recolección consolidada con una solución de emergencia. La consolidación busca una ejecución coordinada. La emergencia responde a un riesgo inmediato y requiere una validación de costo, de viabilidad y de resultado esperado.
Registre la causa, la decisión, el responsable y el nuevo hito. El resultado esperado es una excepción gestionada con información común, en lugar de una sucesión de acciones independientes.
Paso 10 — Medir la continuidad y mejorar la fiabilidad
- Construya un tablero de control limitado a las decisiones operativas.
- Examine las discrepancias por proveedor, referencia, origen y sitio.
- Asigne cada acción correctiva a un responsable.
- Verifique su efecto en la siguiente revisión.
El responsable de la cadena de suministro dirige la revisión. Las compras, la planificación, el almacén, el transporte y la calidad explican las discrepancias que caen dentro de su ámbito. Los indicadores deben utilizar definiciones estables y una fuente de datos identificada.
Según un estudio difundido por la Confederación en 2026, 85 al 90 % de las empresas industriales estudiadas aún utilizan procesos manuales para ciertas tareas. Un tablero de control común facilita el seguimiento de retrasos, desviaciones y acciones correctivas.
Una degradación repetida, una misma causa de desviación o una aacción retrasada desencadena un análisis. La decisión puede modificar una regla de inventario, un ritmo, una instrucción del proveedor, un esquema de transporte o un control de recepción.
◉
Indicador
▤
Cálculo
◷
Frecuencia
◎
Responsable
⚑
Acción
◉
Órdenes
confirmadas
▤
Órdenes
abiertas con cantidad y fecha de proveedor validadas
◷
A
cada ciclo de planificación
◎
Compras
⚑
Reactivar
o escalar las órdenes no confirmadas
◉
Envíos
anunciados
▤
Envíos
disponiendo de un aviso completo antes de la recogida
◷
Revisión
operativa
◎
Logística
entrante
⚑
Bloquear
la planificación del transporte o completar los datos
◉
Disponibilidad
de componentes críticos
▤
Inventario
verificado y utilizable frente a las necesidades validadas
◷
Revisión
de producción
◎
Planificación
⚑
Reservar,
reallocar o modificar la secuencia
◉
Exactitud
del inventario
▤
Concordancia
entre inventario físico e inventario del sistema
◷
Según
el ciclo de inventario
◎
Almacén
⚑
Iniciar
un conteo y suspender la asignación correspondiente
◉
Cumplimiento
de la fecha de recepción
▤
Recepciones
realizadas en relación con la fecha confirmada
◷
Revisión
periódica
◎
Logística
y compras
⚑
Corregir
el esquema de transporte o tratar la causa del proveedor
◉
Desviaciones
abiertas
▤
Anomalías
sin decisión final sobre cantidad, calidad o estado
◷
Revisión
operativa
◎
Propietario
de la desviación
⚑
Asignar
una acción y un plazo
El resultado esperado es una mejora basada en las causas observadas y la calidad de las decisiones, sin prometer la ausencia total de ruptura.
Buenas prácticas para mantener la continuidad del suministro
Defina una fuente de verdad para cada dato crítico entre el ERP, el WMS y el seguimiento del transporte. La información contradictoria puede llevar a la planificación a reservar un stock no disponible o a desencadenar un envío innecesario.
☐
Control
?
A verificar
◎
Responsable
◷
Cuándo
⚑
Acción correctiva
☐
Necesidades
?
¿Las
necesidades corresponden al programa validado?
◎
Planificación
◷
Antes
de cada ciclo
⚑
Corregir
las cantidades y fechas
☐
Confirmación
del proveedor
?
¿La cantidad
y la fecha están confirmadas?
◎
Compras
◷
Antes
de la organización del transporte
⚑
Reiniciar
o escalar
☐
Aviso
de envío
?
¿El aviso
contiene los datos requeridos?
◎
Proveedor
y logística
◷
Antes
de la recogida
⚑
Completar
o suspender la recogida
☐
Capacidad
de transporte
?
¿El
vehículo y el horario están confirmados?
◎
Logística
◷
Antes
de la expedición
⚑
Reservar
otra capacidad
☐
Aduana
?
¿Están listos los
documentos requeridos?
◎
Responsable
de aduanas
◷
Antes
de la salida transfronteriza
⚑
Corregir
el expediente
☐
Recepción
?
¿Puede el
sitio recibir y controlar el envío?
◎
Almacén
◷
Antes
de la llegada
⚑
Reprogramar
la franja
☐
Exactitud
del inventario
?
¿Se ha verificado el
saldo del sistema?
◎
Almacén
◷
Antes
de la asignación
⚑
Contar
y bloquear el saldo disputado
☐
Asignación
?
¿Cada
cantidad tiene un destino validado?
◎
Planificación
◷
Antes
de la preparación
⚑
Reasignar
entre los sitios
☐
Escalada
?
¿Están disponibles los
contactos y suplentes?
◎
Cadena
suministro
◷
En
todos los ciclos
⚑
Actualizar
la lista
Un proveedor puede ejecutar la recepción, el almacenamiento, la recolección, el despacho aduanero y el transporte. En un modelo dealmacenamiento externalizado para fabricantes, el fabricante mantiene las prioridades de compra, las reglas de inventario y la asignación del programa.
El cross-docking es adecuado para ciertos flujos predecibles y sincronizados. No reemplaza sistemáticamente un inventario de seguridad para los componentes críticos. STAR Logistique indica que sus operaciones de cross-docking pueden generar hasta un 20 % de ahorros en los costos de almacenamiento, sin que este resultado pueda aplicarse al caso ficticio.
Evitar errores que transformen una alerta en ruptura
Trate cada anomalía por su señal temprana, su primer responsable y una medida correctiva precisa.
- Pedido no confirmado : la ausencia de cantidad o de fecha validada constituye la señal. Compras vuelve a contactar al proveedor y informa a la planificación.
- Aviso de envío ausente o incompleto : el transporte no dispone de las referencias o cantidades esperadas. La logística demanda el complemento antes de la recogida.
- Documentos aduaneros tardíos : los datos tarifarios, facturas o roles aduaneros permanecen incompletos antes de la salida. El responsable de aduanas suspende el flujo y corrige el expediente.
- Franja no reservada : el sitio no puede confirmar la recepción. La logística obtiene una nueva franja antes del envío.
- Stock del sistema no conciliado : una discrepancia aparece entre el WMS o el ERP y el conteo. El almacén bloquea la asignación y lanza una verificación.
- Componentes críticos no reservados : varias necesidades utilizan el mismo saldo. La planificación asigna explícitamente las cantidades.
- Escalada tardía : ninguna decisión se toma antes de la fecha de necesidad. El propietario de la discrepancia desencadena inmediatamente la revisión interfuncional.
- Consolidación tratada como una urgencia : el reagrupamiento retrasa una necesidad prioritaria. La logística separa el envío tras la validación.
Toda mercancía importada en Suiza debe estar sujeta a una declaración escrita o electrónica. Los requisitos varían según la naturaleza del producto, como lo especifica la lista de control de importación de la Oficina federal de aduanas y seguridad de fronteras [2].
Un alto stock no constituye una respuesta automática. Base la decisión en la criticidad, el plazo, la variabilidad de consumo y la capacidad de reacción documentada.
Resultados esperados y próxima revisión operativa
Este dispositivo debe producir una visibilidad compartida sobre los componentes críticos, decisiones más tempranas en caso de desviación y un acercamiento más fiable entre recepción y stock. También prepara los flujos transfronterizos antes de la salida y documenta los arbitrajes entre los 2 sitios de producción.
El éxito se verifica en el tablero de control, la coherencia de los datos y la calidad de las decisiones excepcionales. No se basa en una promesa de ausencia total de rupturas.
Organice ahora una revisión conjunta entre compras, planificación, almacén y transporte. Valide durante esta sesión la cartografía de flujos, las categorías de criticidad, las reglas de reabastecimiento, los contactos de escalada y las definiciones de los indicadores. Luego asigne cada corrección a un responsable y fije su próxima fecha de control.